微车座椅外观造型与包装优化设计
微车座椅外观造型及包装的优化设计
杨银桂 王建
摘要:对微车座椅于座椅外观造型的包装这一方面的现状做了剖析,着重讲述了外观造型包装的优化设计,还阐述了改进方案的可实施性以及其效果。
关键词:座椅面料;外观造型优化设计;质量及包装改进
当今时代用于汽车的座椅,必然得达成调整方面具备便利性以及舒适性这两项要求。伴随家庭轿车愈发频繁地进入人们的日常生活,汽车所拥有的舒适性、安全性、便利性、外观造型以及包装效果开始受到越来越多的关注。所以座椅在舒适性、安全性、便利性、外观造型以及包装这些方面的设计研究,也开始被生产制造厂商看重。
1.微车座椅的现状分析
微车座椅,依据其在车身所处位置的差异,能够划分成前排座椅,以及中排座椅,还有后排座椅;要是按照配置进行区分,那又能够分为基本型座椅,和标准型座椅,以及舒适型(豪华型)座椅,另外还有时尚型座椅。
1.对于前排以及中排 1 + 1 座椅靠背的包装,靠背底部采用那样一种方式,即穿装配钢丝,并且运用风动扣簧枪装扣簧钉扣紧。其装配工艺而言,是依照中间、左右两边这样的顺序,把前后两根钢丝扣牢。五颗扣簧位置分布均匀。首位两颗扣簧距离装配钢丝两侧端面大概为 10m。还要确保装配钢丝不外露 (如图 1)。
此包装形式有着扣簧向外露出的状况,后皮挡帘朝外翘起,整个后皮的面料呈现为松弛状态,且不平整,还不饱满。
1.2 中排 2+1 副座椅的包装
(1)对副座椅靠背总成进行加工,面料总成底部的设计是,主面料直接折边30mm,副面料折边30mm,并且要加50mm的布条对折缝合,以上这些折边是为了在装配总成时穿装配钢丝,采用的是用扣簧枪装扣簧钉扣紧的这样一种方式。
(2)副座椅座垫总成的加工之事,要经过多道工序。其中,面料总成有着特别设计结构,左侧部分是300mm的闭尾拉链,底部副面料直接折进来30mm作为一种处理方式,主面料折边30mm,并且还加了50mm的布条,将它们进行对折缝合来完成一个操作,而这个折边是用来便于穿装配钢丝的。在装配这个座垫总成的时候,首先要做的是拉紧拉链,之后在底部穿钢丝,最后采用扣簧枪来安装扣簧钉并扣紧,是这样一种操作方式。
副座垫底部采用扣簧枪扣紧的装配方式,副靠背总成底部同样采用此装配方式,这种方式常致使底部面料向外翘起,进而造成扣簧外露,对座椅总成的外观质量产生极大影响,此外,装配钢丝与扣簧常常外露会伤人,并且该装配方式不利于返工、返修,顾客抱怨很多。
1.3 后排座椅的包装
(1)后排座垫底部有包装,后排座椅座垫总成的底皮面料,由底皮面料1、1、II、IV这4件涂层面料构成,如图2所示,还另加挡帘I,共2件,1共2件,II共2件,组成该挡帘,其面料被设计为各类座椅的主、副面料。
车缝底皮面料之际:底皮面料I 的一侧要进行折边操作,折边长度为25毫米,其内部需各包一件长度为250毫米的夹布胶条,底皮面料I 的左右两侧同样各折边25毫米,并且内部也各包一件250毫米的夹布胶条,而该夹布胶条的作用是用于替代装配钢丝。
座垫主面料1的前左侧,被设计成斜边,长度为15mm,座垫主面料I的前右侧也被设计成斜边,同样是15mm ,在装配座椅总成以后,左右两侧的前端边缘会露出底皮面料,也就是像图2圆圈处显示的那样。
(2)供后排座垫以及靠背使用的正面包装,座垫面料还有靠背面料,这二者的纵向有着夹布胶条布置,胶条数量为6件,每件长度是200mm,横向也有夹布胶条设计,其中2件长度为260mm,1件长度是250mm。在进行钩座垫内皮操作时,也就是面料与海绵装配的那个工序情况下,由于横向夹布胶条数量较多,位置状态不稳定,时而靠上,时而靠下。与此同时,还会出现夹布胶条漏钩的状况,以及在翻面料的时候夹布胶条被扯烂并且面料绷纱的现象。
将座椅总成装配之后,其正面的面料,容易出现皱褶,且不平整,其底部的面料,同样容易出现皱褶,且不平整,如此以来,外观质量无法得到保证。
2 改进方案及使用效果。
2.前排与中排(1 + 1)装配方式的诸多改进方案,历经了反复的试制以及评审,其中,前排座椅总成的装配办法存在着两种改进方案。
(1)前排座椅靠背,其后面皮面料设计成5件,分别是:靠背后上面料(I)、靠背后左面料(Ⅱ)、靠背后右面料(I)、靠背后中间面料(IV)、靠背后口袋(用于标准型和舒适型)(VI)。并且,该口袋上侧设计有一件270mm的塑料条,它存放于面料口袋内,用来起拉紧和平整作用。同时,在面料车缝时,当面料 1 与 11、III、IV 合在一起时,内侧中间位置设计有一件长度为 300mm 的夹布胶条,这件夹布胶条固定于靠背骨架的钢丝上,其有拉紧上端面料,防止面料离空的作用。底部设计有扣条 A,扣条 A 的长度为 420mm,还有扣条 B,扣条 B 的长度为 420mm,在装配总成时,要将扣条 A 扣紧在扣条 B 内,整理并确保紧固,(如图 3、图 4),该方案已经应用到 N109 车型的系列座椅。
(2)前排以及中排 1 + 1 的座椅的座椅靠背,后皮面料的设计,是由 5 件组成的,它们分别是:靠背后挡帘(I),靠背后左面料(I),靠背后右面料(HI),靠背后中间面料(IV),靠背后口袋(VI)。其中,该口袋的上侧设计了一件 290mm 的塑料条,它存放在面料口袋里面,其作用是用来起拉紧以及平整的效果。底部,设计了一件 450mmx200mm 的面料,把它作为装饰挡帘(也就是裙边),这个挡帘(裙边)的用途是用来挡住扣簧外露以及后挡帘外翘的情形(如图 5)。该方案已经应用到N300车型舒适型座椅。
上述两种方案里,座椅后面料的设计,将后面料松弛不饱满、不平整的状况消除了,把扣簧外露以及后挡帘外翘的情形也消除了,与此同时,还保证了正面座椅面料平整饱满,使得整台座椅总成轮廓清楚、造型美观。获得了顾客的一致称赞,并且在样件上对外观造型以及包装签字表示认同(如图6)。
2.2 中排 2+1 副座椅的包装
2.2.1 副座椅靠背面料总成的设计
底部,主副面料要车缝粘扣,其尺寸是300mmx20mm ,也就是主面料需车缝粘面,副面料则应车缝绒面,但装配方式是副面料粘主面料,按照技术要求要贴得平整、牢固。
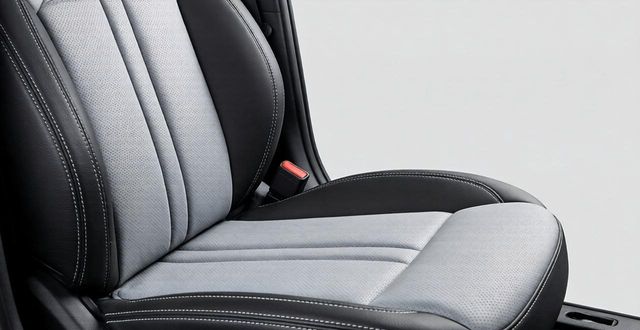
2.2.2 副座椅座垫面料总成的设计
(1)把左侧的三百毫米设计成(五百二十加三十)毫米的隐形拉链,底部的主面料与副面料直接缝合十毫米。底部缝合经过实验检测,径向拉力是六百五十牛大于六百牛,纬向拉力为五百牛大于四百牛,缝合拉力是一百牛大于八十牛,完全满足设计要求。
(2)右侧围边的底部,其设计弄成了圆弧边缘,如此一来,就确保了面料能够容易将装配工作做得到位,并且还保证了端面不会出现露出海绵这样的情况。
(3)左侧围边底部也设计为圆弧边缘,解决了面料车缝褶皱的问题;
(4)1. 副座垫运用3方(前侧、右侧、后侧)封闭缝合方式。2. 装配的时候,把骨架与海绵总成从左侧放进去(如同图7所示)。3. 整理得平整之后,将拉链拉到紧绷的状态。4. 这样确保了周围海绵不会外露,达到包装紧密、饱满且平整的效果。
该座椅总成设计优化后,同时解决了以下原来存在的3个问题:
(1)座椅总成打开到 70°时从后面看,看到粘扣边
(2)正面出现皱褶、不饱满、不平整及明线下塌现象
(3)车缝拉链之际,极易产生皱褶现象,且会出现外翘状况,装配之时存在不到位情形,常常会现外翻情况,以及端面展露海绵之质量方面的隐患。
因问题得以解决,所以深受顾客给出的一致好评,并且顾客还签字缝样表示认可,情况如图8所示。
2.3 后排座椅的包装设计优化
2.3.1 后排的座垫的底部包装设计优化
(1)把后排座椅座垫总成的底皮的面料1跟11以及II合并起来成为一件合件,底皮其中一件面料是A,另一件面料则是IV,另外还需要添加挡帘I,数量是2件,还有挡帘III,同样是2件,整个底皮面料由这两件面料构成。
(2)进行车缝底皮面料总成工作之际,只需径直车缝其外周围就行。将4件250mm的夹布胶条的包边以及折边的车缝予以取消,同时把挡帘(2件)的车缝也取消。
(3)座垫主面料的前左侧。座垫主面料的前右侧。这两处改进为直边。如此做有利于保证裁剪时候的质量。有利于保证车缝时候的质量。有利于保证装配时候的质量。进而确保了整台座椅总成底部的底皮面料边缘不会出现外露的情况。
(4)装配总成之际,将原装配在了底皮面料处的、呈纵向排列的六颗扣簧钉的装配取消了。此即装配总成(参照图9)。
2.3.2 改进方案的技术要点
(1)将底皮面料由4件改为2件;
(2)大件底皮面料前端在前腿的相应位置处设计一个
一个尺寸为100mmx120mm的方孔,这个方孔是用来确保座垫骨架的前腿能够自由放进去,有着这样的作用 ,可自由放入座垫骨架的那个前腿。
(3)在方孔的相应位置处,设计一块120mmx300mm的挡帘;
(4)对于座垫的主面料,把其前左侧的斜边 15 mm 进行改进,使其变为直边,同时,把座垫主面料前右侧的斜边 15 mm 也改进为直边。
2.3.3 后排座垫和靠背的正面包装
经过多次反复进行试制以及评审,后排座椅座垫以及靠背的纵向夹布胶条,还有面料总成的局部结构,在优化之后,于左右两侧设计了200mm的定位夹布胶条(如图10所示)。该定位夹布胶条具备这样的作用:其一,确保了在进行装配总成的时候,横向的夹布胶条全部都能够进入海绵槽!其二,保证了座椅外观造型呈现出平整、饱满的状态,左右两侧轮廓清晰分明,明线不存在向上跑以及向下塌的情况。
该座椅的面料结构,经过了局部优化设计,这与以往的座椅面料设计,都是不一样的,它解决了,在装配座椅总成的时候,面料钩扣,有时偏上,有时偏下的质量问题,还消除了夹布胶条,出现漏钩的情况,以及翻面料时,夹布胶条被扯烂,和面料绷纱的情况。
包装而成的座椅总成,呈现出平整且饱满的状态,其轮廓清晰分明,明线整齐地统一处于海绵边缘往下5mm的位置。外观质量有了更进一步的提升态势,从而得到了改善。深受顾客的一致称赞,顾客还签字认可了外观造型方面的包装情况(正如图11所示)。
3 结束语
面临竞争愈发激烈的状况之后,企业去保护市场优势的时候,同时还需要着重关注技术的持续开发,并且要持续不断地进行创新。这便要求企业员工以及创新人员均具备持续创新之中动机与热情,持续提升职工拥有的求异思维、反向思维、替代思维、模仿思维以及想象思维的能力,进而培育企业创新的后续力量。唯有如此才可以促进企业持续稳定地向前发展,企业竞争优势才能够取得巩固与加强。
应用先进工艺,于企业而言,对提高生产效率以及降低成本起着关键作用。想要把先进工艺融入设计理念以达到理想目标,关键之处在于先进工艺能获得同行业的认可。此次座椅进行优化设计,既得到了上汽通用五菱的认可,还被同行业座椅供应商采用,而且顾客在样件上签字认可外观包装,具有一定的可推广性与保存价值。
 请小编喝杯咖啡吧!